














Panduan Lengkap untuk Tetapan Parameter Kimpalan Ultrasonik: 14 Parameter Utama Dijelaskan (Versi Praktikal Jurutera)
Panduan Lengkap untuk Tetapan Parameter Kimpalan Ultrasonik: 14 Parameter Utama Dijelaskan (Versi Praktikal Jurutera)
Artikel ini disusun oleh Li Yong, seorang jurutera proses kimpalan ultrasonik di Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., yang mempunyai 22 tahun pengalaman dalam penyahpepijatan dan penambahbaikan hasil barisan pengeluaran, dan telah melaksanakan lebih 10,000 projek kimpalan, meliputi kimpalan lebih 100,000 produk. Kandungan artikel ini adalah berdasarkan kes barisan pengeluaran sebenar dan pengesahan parameter.
Isi kandungan
- Tekanan kimpalan
- Masa tunda 1 (tunggu permulaan)
- Masa kimpalan
- Masa pengekalan tekanan (pengawetan)
- amplitud
- Pemilihan mod kimpalan (masa/tenaga/kedalaman)
- kelajuan penurunan
- Penimbal penurunan mesin
- Tekanan pencetus
- Masa kelewatan dua (kelewatan pra-tekanan)
- Masa getaran sekunder (untuk membersihkan kepala kimpalan)
- Pelarasan halus perjalanan mesin
- Penentukuran aras mesin
- Jumlah lejang mesin
- Jadual Rujukan Pantas 14-Parameter
- Pokok Keputusan Penalaan Parameter
- Soalan Lazim (FAQ)
I. Tekanan Kimpalan
kesan
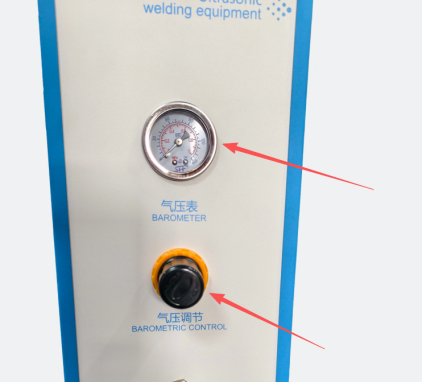
Tekanan kimpalan adalah asas kepada ikatan plastik, menentukan ketatnya sentuhan antara kepala kimpalan dan produk, dan secara langsung mempengaruhi sama ada tenaga getaran boleh dihantar secara berkesan ke kimpalan.
Pengaruh
- Tekanan yang tidak mencukupi Produk atas dan bawah tidak dipasang dengan ketat, mengakibatkan penghantaran tenaga getaran yang lemah dan memudahkan kimpalan yang tidak lengkap dan kekuatan kimpalan yang tidak mencukupi berlaku.
- Tekanan yang berlebihan Plastik dihimpit secara paksa, mengakibatkan kimpalan berlebihan, kilatan, kerosakan dan ubah bentuk produk.
cadangan
- Tekanan sederhana lebih diutamakan untuk bahagian plastik biasa; tekanan harus dikurangkan dengan sewajarnya untuk bahagian berdinding nipis dan luaran; dan tekanan dapat ditingkatkan dengan sewajarnya untuk bahan tegar.
Urutan penyahpepijatan: Tingkatkan tekanan secara beransur-ansur dari rendah ke tinggi sehingga anda menemui tekanan yang membolehkan produk dipasang dengan ketat. Jangan mengejar "lebih ketat lebih baik".
II. Masa Kelewatan 1 (Menunggu Permulaan)
kesan
Masa menunggu dari menekan butang mula hingga kepala kimpalan mula turun dan mengeluarkan gelombang ultrasonik membolehkan operator mengesahkan bahawa produk telah dipasang.
Pengaruh
- Kelewatan yang terlalu singkat Jika produk dimulakan sebelum ia diletakkan dengan betul, ia boleh menyebabkan tangan dihancurkan atau produk beralih, sekali gus menimbulkan bahaya keselamatan.
- Kelewatan yang berlebihan mengurangkan masa kitaran pengeluaran dan menjejaskan kecekapan kapasiti.
cadangan
- Bagi model dengan operasi dua butang, pemasa hanya akan bermula apabila kedua-dua tangan ditekan serentak bagi memastikan keselamatan operasi.
- Untuk produk standard, tetapkan masa kepada 0.1-0.5 saat; untuk produk yang memerlukan penempatan dan kedudukan manual, lanjutkan masa kepada 0.5-1.0 saat.
III. Masa Kimpalan
kesan
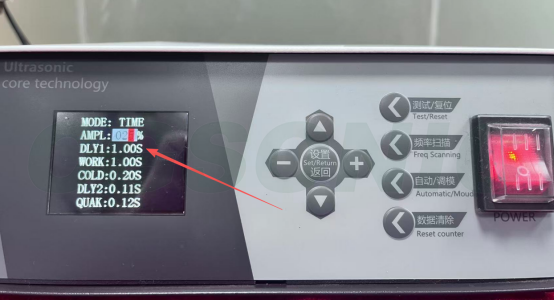
Tempoh output getaran ultrasonik menentukan jumlah plastik yang cair. Masa kimpalan ialah parameter yang paling diutamakan oleh pemula, tetapi ia juga merupakan parameter yang paling kerap disalah laraskan.
Pengaruh
- Masa yang terlalu singkat : Peleburan plastik yang tidak mencukupi, kimpalan yang tidak lengkap dan pematerian yang lemah.
- Terlalu panjang : Input tenaga yang berlebihan menyebabkan plastik cair berlebihan, mengakibatkan hangus, kilatan berlebihan dan ubah bentuk produk.
cadangan
- Masa kimpalan untuk bahagian kecil dan nipis secara amnya adalah 1-0.4s ; untuk bahagian sederhana dan besar, ia ialah 0.4-1.2s , dan boleh dilaraskan dengan halus mengikut kesan kimpalan sebenar.
- Mulakan dengan tempoh yang pendek dan tingkatkan secara beransur-ansur; jangan tetapkan tempoh yang panjang secara langsung. Jika anda perasan rasa terbakar atau gerigi yang berlebihan, laraskan semula dengan segera.
- Untuk percubaan kimpalan pertama model baharu atau bahan baharu, disyorkan untuk bermula dari 0.2s dan uji selama 0.1s setiap kali, merekodkan rupa dan kekuatan.
IV. Masa pengekalan tekanan (pengawetan)
kesan
Selepas rawatan ultrasonik berhenti, terus tekan produk ke bawah untuk membolehkan plastik cair menyejuk dan memejal. Masa pegangan yang tidak mencukupi merupakan punca biasa keretakan dan springback kimpalan.
Pengaruh
- Masa pegangan yang terlalu singkat Jika acuan dibuka sebelum plastik sejuk, kimpalan mudah terjulur balik, retak dan tidak sejajar.
- Masa penahanan tekanan yang berlebihan memperlahankan kitaran pengeluaran dan mengurangkan kecekapan pengeluaran.
cadangan
- Untuk produk standard, penahan tekanan masa ialah 0.2-0.8 saat ; bagi produk yang mempunyai keperluan pengedap yang tinggi, masa pegangan tekanan hendaklah dilanjutkan dengan sewajarnya (seperti perumah kalis air).
- Semakin tinggi takat lebur bahan dan semakin tebal kimpalan, semakin lama masa penahanan tekanan sepatutnya.
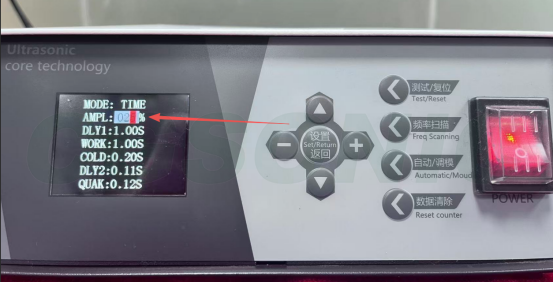
V. Amplitud
kesan
Amplitud getaran kepala kimpalan menentukan jumlah tenaga yang dihantar kepada produk setiap unit masa. Amplitud, bersama-sama dengan masa dan tekanan kimpalan, membentuk "tiga unsur tenaga".
Pengaruh
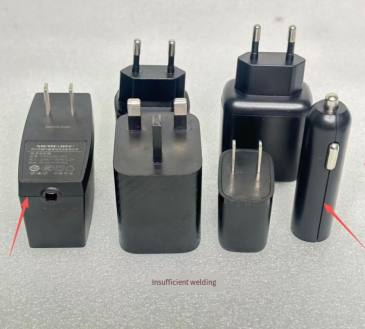
- Amplitud rendah : tenaga tidak mencukupi, kimpalan yang lemah dan sambungan pateri yang lemah.
- Amplitud yang berlebihan : Hentamannya terlalu kuat, yang boleh membakar bahan dengan mudah dan meretakkan bahagian produk yang berdinding nipis.
cadangan
- Plastik keras (PC, ABS) memerlukan amplitud yang lebih tinggi ( 60%-80% ); fabrik PP, PE dan bukan tenunan lembut menggunakan amplitud yang lebih rendah ( 30%-50% ).
- Gunakan tetapan tengah peralatan terlebih dahulu (biasanya 50%), dan buat pelarasan kecil ke atas atau ke bawah jika perlu. Jangan laraskannya kepada tetapan maksimum sekaligus.
- Amplitud yang berlebihan juga boleh mempercepatkan haus dan penjanaan haba kepala kimpalan, jadi suhu kepala kimpalan perlu dipantau semasa penggunaan jangka panjang.
VI. Pemilihan Mod Kimpalan (Masa/Tenaga/Kedalaman)
kesan
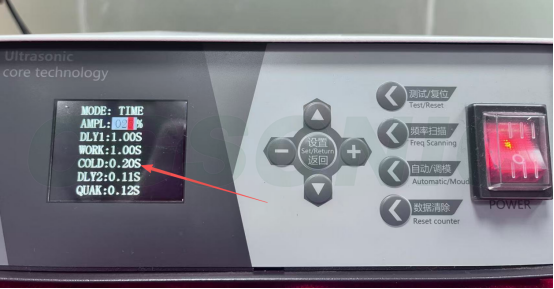
Mesin kimpalan ultrasonik jitu menawarkan tiga mod operasi, dibezakan oleh "kriteria output" mereka:
- Mod masa : Mengeluarkan ultrasound pada selang masa tetap (dikawal oleh "saat").
- Mod Tenaga : Mengeluarkan jumlah tenaga untuk mengimbangi turun naik voltan (dikawal oleh "Joule").
- Mod kedalaman : Dikawal oleh kedalaman kepala kimpalan yang ditekan ke bawah (dalam milimeter).
Senario yang Berkenaan
- Mod masa Dimensi produk yang stabil dan konsistensi bahan yang baik, mod yang paling biasa digunakan, dan pilihan pertama untuk pemula untuk menyahpepijat.
- Mod tenaga Disyorkan untuk pengeluaran besar-besaran di mana kualiti yang stabil diperlukan dan untuk bengkel dengan voltan bekalan kuasa yang berubah-ubah.
- Mod mendalam Senario dengan keperluan ketat pada ketinggian keseluruhan produk dan jumlah limpahan bahan dalam penampilan (seperti elektronik jitu dan peranti perubatan).
cadangan
Pemula harus bermula dengan mod masa untuk penyahpepijatan, dan kemudian beralih kepada mod tenaga atau kedalaman selepas membiasakannya; model standard hanya menyokong mod masa, sila hubungi pembekal peralatan untuk model mewah.
VII. Kelajuan penurunan
kesan
Kelajuan pergerakan ke bawah bagitanduk. Kelajuan penurunan secara langsung mempengaruhi daya hentaman pada saat kepala kimpalan bersentuhan dengan produk.
Pengaruh
- Kelajuan penurunan terlalu pantas : kepala kimpalan terkena produk, dan hentaman tersebut menyebabkan produk beralih, retak atau tidak sejajar.
- Kadar penurunan terlalu perlahan Ini memanjangkan keseluruhan kitaran pengeluaran dan mengurangkan kapasiti.
cadangan
- Bagi bahagian yang direkayasa dengan tepat atau rapuh, kelajuan penurunan harus diperlahankan; bagi bahagian struktur biasa, kelajuan dapat ditingkatkan dengan sewajarnya.
Adalah disyorkan untuk memulakan dengan kimpalan percubaan pada kelajuan 50% dan melaraskan sewajarnya berdasarkan maklum balas tentang rupa dan kekuatan produk.
8. Penimbal penurunan mesin
kesan
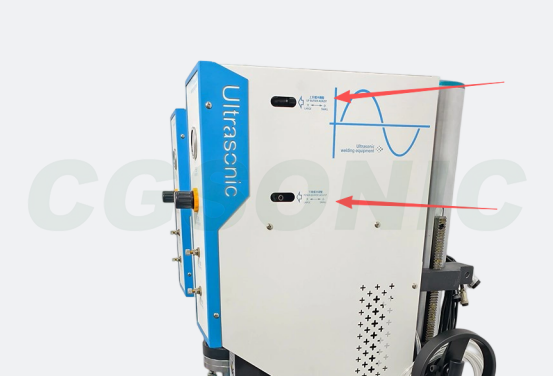
Tetapan nyahpecutan penimbal silinder apabila kepala kimpalan turun dan menghampiri produk dicapai melalui injap pelarasan penimbal di kedua-dua hujung silinder, yang mengurangkan impak apabila kepala kimpalan bersentuhan dengan produk.
Pengaruh
- Kusyen yang tidak mencukupi Hentaman kepala kimpalan berkelajuan tinggi pada produk menyebabkan anjakan produk, retakan atau kedudukan yang tidak sejajar, dan lekukan mudah dihasilkan pada bahagian yang kelihatan.
- Penimbal berlebihan Kadar penurunan terlalu perlahan, memanjangkan kitaran pengeluaran dan mengurangkan kapasiti.
cadangan
- Pelarasan penimbal biasanya dicapai pada injap pelarasan penimbal di kedua-dua hujung silinder; pelarasan mengikut arah jam meningkatkan penimbal, dan pelarasan lawan arah jam mengurangkannya.
- Tingkatkan saiz penimbal untuk bahagian luaran, bahagian jitu dan bahagian rapuh; kurangkan saiz penimbal dengan sewajarnya untuk bahagian struktur biasa bagi meningkatkan masa kitaran.
- Kelajuan penimbalan dan penurunan adalah dua parameter yang berfungsi bersama; melaraskan salah satu sahaja mempunyai kesan yang terhad.
9. Tekanan Pencetus
kesan
Gelombang ultrasonik hanya dikeluarkan selepas kepala kimpalan mencapai tekanan yang ditetapkan semasa bersentuhan dengan produk. Tekanan pencetus adalah bersamaan dengan "suis pengesahan kesesuaian".
Pengaruh
- Tekanan pencetus terlalu tinggi Rangsangan ultrasonik dimulakan sebelum tekanan dimampatkan sepenuhnya, menyebabkan gelinciran getaran dan pematerian yang lemah.
- Tekanan pencetus terlalu rendah : ia mula bergetar sebelum ia terikat sepenuhnya, mengakibatkan kimpalan yang tidak stabil.
cadangan
- Tekanan pencetus hendaklah sedikit lebih rendah daripada tekanan kimpalan sebenar bagi memastikan produk terikat sepenuhnya sebelum memulakan rawatan ultrasonik.
- Hanya model mewah (seperti yang Siri HS dan siri P3) menyokong fungsi pencetus tekanan; model biasa tidak mempunyai pilihan ini.
10. Masa Kelewatan Dua (Kelewatan Pramuatan)
kesan
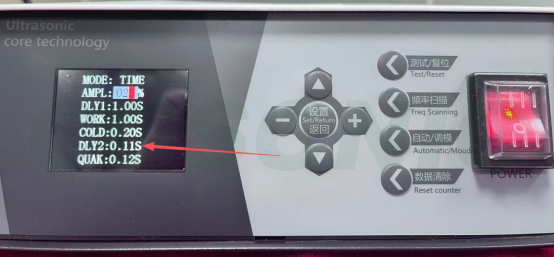
Masa tunda antara kepala kimpalan menurun dan bersentuhan dengan produk dan permulaan output gelombang ultrasonik membolehkan produk melekat sepenuhnya dan menstabilkan di bawah tekanan sebelum getaran bermula; ini juga dikenali sebagai tunda pra-tekanan.
Pengaruh
- Kelewatan yang terlalu singkat Produk mula bergetar sebelum ia terikat sepenuhnya, menyebabkan gelinciran, kimpalan yang lemah dan kimpalan yang tidak stabil.
- Kelewatan yang berlebihan Kitaran pengeluaran menjadi lebih panjang, dan tekanan berterusan boleh menyebabkan ubah bentuk atau kerosakan produk.
cadangan
- Untuk produk biasa, masa sepatutnya 0.05-0.2 saat ; bagi barangan atau produk besar yang memerlukan pra-tekanan dan ikatan, masa tersebut perlu dilanjutkan dengan sewajarnya untuk 2-0.5 saat .
- Gunakan bersama tekanan picu untuk memastikan produk dipasang dengan betul sebelum mengaktifkan output ultrasonik.
- Masa tunda 1 vs. Masa tunda 2 Satu ialah menunggu dari "menekan butang hingga menurun" (untuk melindungi operator), dan satu lagi ialah menunggu dari "bersentuhan dengan produk hingga mula bergetar" (untuk memastikan padanan yang betul).
11. Masa getaran kedua (membersihkan kepala kimpalan)
kesan
Selepas kimpalan selesai dan tekanan dikekalkan, gelombang ultrasonik dikeluarkan semula untuk masa yang singkat untuk menanggalkan produk atau sanga yang melekat pada kepala kimpalan, menghalang kepala kimpalan daripada melekat pada bahan dan menjejaskan kitaran seterusnya. Sesetengah model memanggil ini "getaran penyahcetakan" atau "masa pembersihan kepala kimpalan".
Pengaruh
- Masa yang terlalu singkat Sanga atau produk melekat pada kepala kimpalan, menjejaskan kedudukan dan kualiti kimpalan kimpalan seterusnya.
- Masa yang berlebihan : Membazirkan tenaga, boleh menyebabkan suhu kepala kimpalan meningkat terlalu tinggi dan mempercepatkan haus kepala kimpalan.
cadangan
- Bahan yang mudah dilekatkan (seperti PP dan PE) memerlukan proses goncangan dan penurunan sekunder; plastik keras pada amnya tidak mudah dilekatkan.
- Tetapan biasa ialah 05-0.2s ; lanjutkan masa dengan sewajarnya untuk bahan yang mudah melekit; untuk produk tidak melekat, tetapkannya kepada 0 untuk melumpuhkan fungsi ini.
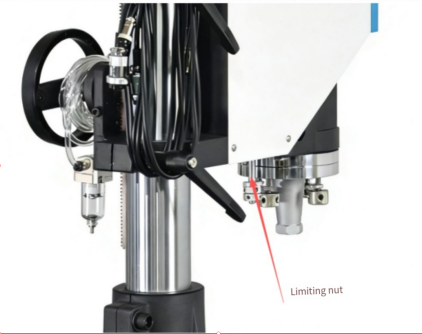
12. Penalaan halus lejang mesin
kesan
Pelarasan halus lejang menegak kepala kimpalan digunakan untuk mengawal kedudukan sentuhan dan kedalaman kimpalan dengan tepat antara titik terendah kepala kimpalan dan permukaan produk. Ini biasanya dicapai melalui skru had atau tombol skala.
Pengaruh
- Strok yang berlebihan Kepala kimpalan ditekan terlalu dalam, mengakibatkan kimpalan berlebihan, kilatan, kerosakan dan ubah bentuk produk.
- Strok yang tidak mencukupi Kepala kimpalan tidak membuat sentuhan yang betul atau tekanan tidak mencukupi, mengakibatkan kimpalan tidak lengkap dan kekuatan kimpalan tidak mencukupi.
cadangan
- Pertama, buat pelarasan kasar pada keseluruhan lejang, kemudian gunakan pelarasan halus untuk kedudukan yang tepat.
- Setiap pelarasan tidak boleh melebihi 1mm Semasa melaraskan, ujian kimpalan perlu dilakukan dan keputusan perlu disahkan dengan menggabungkan pemeriksaan rupa dan kekuatan.
- Selepas menukar produk atau kepala kimpalan, penalaan halus strok mesti dikalibrasi semula.
13. Penentukuran Perataan Mesin
kesan
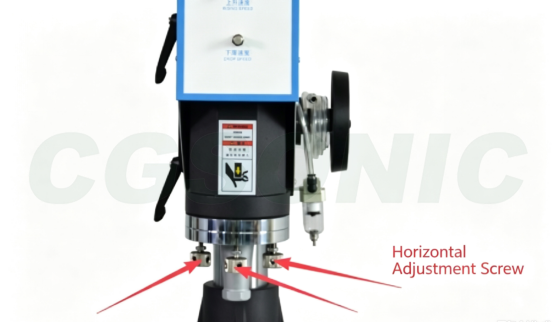
Menjajarkan kesejajaran antara permukaan kerja kepala kimpalan dan permukaan kerja acuan/lekapan bawah memastikan tekanan kimpalan diagihkan secara sama rata ke seluruh kimpalan, yang merupakan asas untuk menjamin kualiti kimpalan yang konsisten.
Pengaruh
- Penyimpangan mendatar : satu sisi kimpalan terlebih kimpal manakala sisi yang satu lagi kurang kimpalan, mengakibatkan kekuatan kimpalan yang tidak sekata dan ubah bentuk produk yang mudah.
cadangan
- Penjajaran mendatar biasanya dicapai dengan melaraskan skru aras pada pendakap pelekap kepala kimpalan.
- Aras mesti dikalibrasi semula selepas menukar kepala kimpalan, menukar acuan bawah atau menggerakkan mesin.
- Taburan tekanan boleh diuji menggunakan kertas sensitif tekanan atau kerajang aluminium untuk mengesahkan keadaan mendatar.
- Perataan mesti dilakukan selepas setiap pertukaran kepala kimpalan atau acuan; semasa pengeluaran, aras hendaklah diperiksa secara berkala (mingguan atau bulanan), dan sebarang penyimpangan hendaklah diselaraskan dengan segera.
XIV. Jumlah Lejang Mesin
kesan
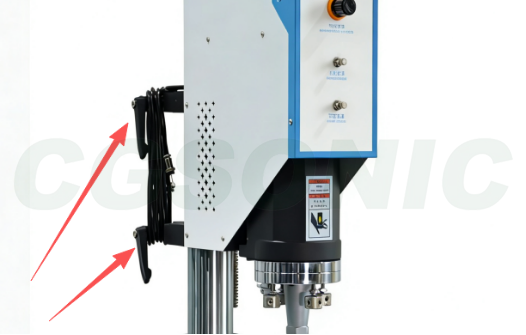
Mengawal julat gerakan keseluruhan badan mesin semasa ia naik atau turun, digunakan untuk melaraskan jarak awal dan tekanan ke bawah maksimum antara tanduk (kepala kimpalan) dan produk, dan untuk menentukan julat ketinggian produk yang boleh disesuaikan.
Pengaruh
- Strok keseluruhan yang berlebihan Kepala kimpalan menurun terlalu jauh, meningkatkan masa kitaran dan berpotensi melebihi julat lejang berkesan silinder.
- Strok keseluruhan yang tidak mencukupi Kepala kimpalan tidak dapat mencapai produk, atau kedalaman kimpalan tidak mencukupi, mengakibatkan kimpalan sejuk.
cadangan
- Apabila bertukar kepada produk dengan ketinggian yang berbeza, jumlah perjalanan perlu ditetapkan semula.
- Kepala kimpalan ditetapkan mengikut ketinggian produk untuk memastikan produk mudah diangkat dan diletakkan apabila ia berada pada titik tertinggi, dan kimpalan boleh disiapkan apabila ia berada pada titik terendah.
- Pertama, buat pelarasan kasar pada keseluruhan perjalanan, dan kemudian buat pelarasan halus pada perjalanan untuk kedudukan yang tepat.
Jadual Rujukan Pantas 14-Parameter
| Nombor Siri | parameter | Julat yang munasabah | Kesan pelarasan | Kesan pengurangan |
| 1 | Tekanan kimpalan | Sederhana (bergantung pada model) | Kimpalan berlebihan, kerosakan tekanan dan ubah bentuk | Pematerian yang lemah, kekuatan yang tidak mencukupi |
| 2 | Masa kelewatan 1 | 0.1-0.5s | Penurunan kapasiti pengeluaran | Menekan ke bawah, mengalihkan produk |
| 3 | Masa kimpalan | 0.1-1.2s | Terbakar, gerigi, cacat | Pematerian yang lemah, kekuatan yang tidak mencukupi |
| 4 | Masa penahanan | 0.2-0.8s | perlahankan | Retakan kimpalan dan springback |
| 5 | amplitud | 30%-80% | Bahan terbakar, dinding nipis retak | Pematerian yang lemah, gabungan yang lemah |
| 6 | Mod kimpalan | Masa/Tenaga/Kedalaman | Pilih mengikut senario | |
| 7 | kelajuan penurunan | 30%-70% | Anjakan produk, retakan | perlahankan |
| 8 | Penimbal Jatuh | Kedudukan injap 1-3 pusingan | perlahankan | Impak, lekukan |
| 9 | Tekanan pencetus | Sedikit lebih rendah daripada tekanan kimpalan | Gelinciran, sambungan pateri sejuk | Ayunan pramatang dan ketidakstabilan |
| 10 | Masa kelewatan 2 | 0.05-0.5s | Tempo yang lebih perlahan, kecederaan remuk | Gelinciran, sambungan pateri sejuk |
| 11 | Gegaran sekunder | 0.05-0.2s | Kenaikan suhu kepala kimpalan dan haus | Lekatan, kedudukan ofset |
| 12 | Sedikit pelarasan pada jadual perjalanan | Langkah 0.1mm | Pematerian berlebihan, kerosakan tekanan | Sentuhan yang tidak mencukupi, pematerian yang lemah |
| 13 | Penentukuran mendatar | Ujian kertas sensitif tekanan | Mesti seragam | |
| 14 | Jumlah Jadual Perjalanan | Bergantung pada ketinggian produk | Tempo lebih perlahan, perjalanan berlebihan | Tidak dapat mengimpal, kimpalan yang lemah |
Pokok Keputusan Penalaan Parameter
Apabila menghadapi keabnormalan kimpalan, pemeriksaan mengikut susunan berikut boleh merangkumi 90% masalah:
① Pengeringan bahan mentah (ABS/PC 80-100°C, 2-4 jam) → ② Kelegaan dan kedudukan padanan produk → ③ Keadaan kepala kimpalan/acuan bawah (haus, resonans, aras) → ④ Tiga parameter utama: tekanan, masa dan amplitud → ⑤ Parameter sekunder seperti penahanan tekanan, penimbalan dan strok
Pertama, tolak tiga kategori masalah utama: bahan, kedudukan dan acuan , sebelum melaraskan parameter. Membalikkan susunan ini akan membuang masa ke arah yang salah.
Langkah-langkah penyahpepijatan umum
- Pertama, sahkan bahawa kepala kimpalan dan lekapan acuan bawah dipasang di tempatnya dan kedudukan produk tidak dimatikan.
- Tetapkan tekanan dan amplitud kepada nilai sederhana pada mulanya, dan secara beransur-ansur tingkatkan masa kimpalan.
- Pertama, periksa rupanya: untuk sebarang kesan melecur, gerinda atau kemek; kemudian lakukan ujian kerosakan untuk memeriksa kekuatan kimpalan.
- Kekuatan tidak mencukupi: Utamakan peningkatan masa atau amplitud sedikit dan elakkan melaraskan parameter terlalu banyak sekaligus.
- Jika bahan kimpalan telah terbakar: kurangkan masa, amplitud atau tekanan.
- Setelah parameter dilaraskan dengan betul, simpan formula untuk kegunaan masa hadapan apabila menukar produk.
Kesilapan penyahpepijatan biasa
- Mereka segera menetapkan masa dan amplitud kepada maksimum, merosakkan produk secara langsung.
- Hanya memeriksa rupa kimpalan tanpa menjalankan ujian kerosakan menyebabkan sejumlah besar kawasan kimpalan yang tidak dikimpal dengan baik.
- Melaraskan masa sahaja sambil mengabaikan koordinasi tekanan, amplitud dan penahanan tekanan.
- Bahan yang masuk telah diubah, tetapi parameter lama telah digunakan, mengakibatkan kecacatan kelompok.
- Tanpa menyimpan formula, anda perlu bermula dari awal setiap kali anda menukar produk, yang mana ia tidak cekap dan mudah berlaku ralat.
Soalan Lazim (FAQ)
S: Parameter manakah yang harus saya mulakan semasa melaraskan parameter kimpalan ultrasonik?
A: Kami mengesyorkan agar anda mengikuti prinsip "penentuan kedudukan dahulu, kemudian parameter." Pertama, sahkan bahawa kepala kimpalan dan acuan bawah dipasang di tempatnya dan produk diletakkan dengan betul. Kemudian, tetapkan tekanan dan amplitud ke tahap sederhana, dan secara beransur-ansur tingkatkan masa kimpalan. Pertama, periksa penampilan (tiada pembakaran, gerinda, atau tanda tekanan), dan kemudian lakukan ujian kerosakan untuk memeriksa kekuatannya. Menetapkan masa dan amplitud kepada maksimum sekaligus adalah kesilapan biasa bagi pemula dan akan merosakkan produk secara langsung.
S: Apakah tetapan masa kimpalan yang sesuai?
A: Tiada nilai mutlak; ia bergantung pada ketebalan dinding, bahan dan luas kimpalan produk. Untuk bahagian yang kecil dan nipis, ia biasanya 0.1-0.4 saat; untuk bahagian sederhana hingga besar, 0.4-1.2 saat. Prinsip pelarasan adalah bermula dengan masa yang singkat dan secara beransur-ansur meningkatkannya. Jika berlaku pembakaran atau gerinda yang berlebihan, laraskan semula dengan segera. Kesilapan yang paling biasa dilakukan oleh pemula ialah menetapkan masa kepada lebih 1.5 saat sekaligus, yang akan membakar bahan tersebut.
S: Bagaimanakah saya boleh melaraskan peratusan amplitud?
A: Plastik keras (PC, ABS) memerlukan amplitud yang lebih tinggi (60%-80%), manakala plastik lembut (PP, PE, fabrik bukan tenunan) harus menggunakan amplitud yang lebih rendah (30%-50%). Adalah disyorkan untuk bermula dengan tetapan tengah peralatan (biasanya 50%), dan kemudian memperhalusinya jika masalah berlaku. Jangan mulakan pada amplitud maksimum dengan segera. Amplitudo yang berlebihan akan meretakkan bahagian berdinding nipis dan mempercepatkan haus kepala kimpalan.
S: Bagaimanakah saya boleh memilih antara Mod Masa, Mod Tenaga dan Mod Kedalaman?
A: Mod masa mengeluarkan ultrasound untuk tempoh yang tetap, sesuai untuk produk dengan dimensi yang stabil dan konsistensi bahan yang baik; ia adalah mod yang paling biasa. Mod tenaga mengeluarkan jumlah tenaga, yang boleh mengimbangi turun naik voltan bekalan kuasa dan sesuai untuk pengeluaran besar-besaran dengan keperluan kualiti yang stabil. Mod kedalaman mengawal kedalaman kepala kimpalan, sesuai untuk senario dengan keperluan ketat pada ketinggian jumlah produk dan limpahan bahan. Pemula harus bermula dengan mod masa untuk penyahpepijatan, dan untuk kestabilan pengeluaran besar-besaran, mengutamakan mod tenaga atau kedalaman.
S: Apakah perbezaan antara tekanan pencetus, masa tunda satu dan masa tunda dua?
A: Tiga parameter ini mengawal urutan permulaan kimpalan. Masa tunda pertama ialah masa menunggu dari menekan butang hingga kepala kimpalan menurun (0.1-0.5s), membolehkan operator mengesahkan produk stabil. Masa tunda kedua ialah kelewatan pra-tekanan (0.05-0.5s) dari kepala kimpalan yang menekan produk hingga permulaan output ultrasonik, yang membolehkan produk melekat sepenuhnya. Tekanan pencetus Permulaan ultrasonik hanya selepas kepala kimpalan menyentuh tekanan yang ditetapkan (hanya tersedia pada model mewah), memastikan lekatan sebelum getaran bermula. Menggunakan ketiga-tiga parameter ini bersama-sama boleh mencegah keabnormalan seperti tekanan pada tangan, gelinciran dan kimpalan yang tidak lengkap.
S: Apakah tujuan masa getaran sekunder (masa pembersihan kepala kimpalan)?
A: Selepas kimpalan, gelombang ultrasonik dikeluarkan semula dengan segera untuk menanggalkan sebarang sisa produk atau bahan cair yang melekat pada kepala kimpalan, menghalang lekatan bahan daripada menjejaskan kedudukan dalam kitaran seterusnya. Tetapan ini adalah wajib untuk bahan PP dan PE yang mudah melekat; untuk plastik keras (ABS, PC), yang secara amnya tidak mudah melekat, tetapan 0 boleh diterima. Tetapan 0.05-0.2 saat biasanya digunakan; tetapan yang terlalu lama akan mempercepatkan haus kepala kimpalan dan peningkatan suhu.
S: Patutkah saya menyimpan resipi selepas melaraskan parameter?
- A: Adalah penting untuk menyimpan tetapan. Selepas melaraskan parameter untuk setiap produk, adalah disyorkan untuk menyimpannya dalam peralatan sebagai formula bernama (cth., "ABS-shell-A1-formula"). Ini membolehkan penggunaan langsung apabila menukar produk, mengelakkan keperluan untuk pelarasan semula setiap kali. Apabila kelompok bahan pengacuan suntikan berubah, parameter perlu disahkan semula; formula lama tidak boleh digunakan secara langsung.