














11 Kecacatan Kimpalan Plastik Ultrasonik Biasa dan Cara Menyelesaikannya (dengan Peta Jalan Penyelesaian Masalah Pantas)
Kemas kini terakhir: 20 Ogos 2026 | Pengarang: [Li Yong] (Jurutera Proses Kimpalan Ultrasonik) | Masa membaca: lebih kurang 12 minit
| Mengenai Artikel Ini Disusun oleh Li Yong, seorang jurutera proses kimpalan ultrasonik di Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Dengan 22 tahun pengalaman dalam pentauliahan barisan pengeluaran dan penambahbaikan hasil, beliau telah melaksanakan lebih daripada 10,000 projek kimpalan yang meliputi lebih 100,000 produk kimpalan. Kandungan artikel ini adalah berdasarkan kes barisan pengeluaran sebenar dan pengesahan parameter. |
Isi Kandungan
- Kimpalan Sejuk (Kimpalan Palsu)
- Kimpalan berlebihan (Tanda terbakar, hangus)
- Kilatan dan Limpahan Berlebihan
- Ubah Bentuk dan Meleding Produk
- Retakan dan Pembelahan
- Ketidaksejajaran dan Ketidakpadanan Kimpalan
- Lekukan dan Kemek (Tanda Tekanan Permukaan)
- Gelembung dan Keliangan
- Pengedapan yang Lemah (Kebocoran Air dan Udara)
- Kualiti Kimpalan yang Tidak Konsisten
- Bunyi Berdentum Selepas Kimpalan
- Peta Jalan Penyelesaian Masalah Pantas
- Soalan Lazim (FAQ)
Kimpalan plastik ultrasonik telah menjadi proses pemasangan arus perdana dalam bahagian dalaman automotif, perumah elektronik, peranti perubatan, alat ganti perkakas rumah dan banyak bidang lain, hasil daripada kelajuan, konsistensi yang tinggi dan bebas daripada bahan habis pakai. Walau bagaimanapun, dalam pengeluaran sebenar — dipengaruhi oleh keadaan bahan, tetapan parameter, haus perkakas, ketepatan lekapan dan faktor lain — kecacatan kimpalan merupakan masalah yang dihadapi oleh hampir setiap barisan pengeluaran.
Artikel ini secara sistematik menghuraikan 11 kecacatan kimpalan ultrasonik yang paling biasa ditemui dalam pengeluaran. Setiap kecacatan dibahagikan kepada tiga peringkat: "Simptom → Punca → Penyelesaian." Pelan penyelesaian masalah pantas disertakan di bahagian akhir untuk membantu anda mencari punca utama dengan cepat apabila berlaku masalah pada talian dan mengurangkan masa percubaan dan kesilapan.
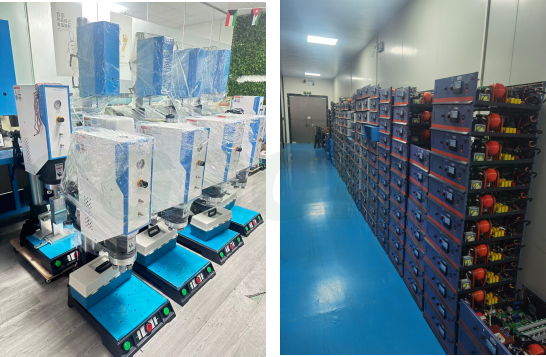
Peralatan kimpalan plastik ultrasonik Foto barisan pengeluaran
1. Kimpalan Sejuk (Kimpalan Palsu)
Simptom
Jahitan kimpalan kelihatan terbentuk sepenuhnya, tetapi ia pecah dengan sedikit putaran tangan dan kekuatannya jauh di bawah keperluan reka bentuk; dalam ujian kupasan, perumah atas dan bawah hanya terpisah. Pemeriksaan keratan rentas menunjukkan bahawa tiada gabungan sebenar telah berlaku di dalamnya — pengarah tenaga hanya telah "diratakan" dan bukannya membentuk bongkah cair.
Punca-punca
- Tekanan kimpalan yang tidak mencukupi, masa kimpalan terlalu pendek atau amplitud terlalu rendah — input tenaga di bawah ambang pelakuran
- Hon atau lekapan yang haus, mengurangkan kecekapan pemindahan tenaga
- Produk tidak sejajar dalam lekapan, jadi pengarah tenaga tidak sejajar dengan titik tekanan hon
- Kelembapan berlebihan dalam resin plastik; air yang mengewap membawa haba dan menghalang pelakuran
- Pengarah tenaga terlalu kecil dalam reka bentuk produk — bahan boleh lebur tidak mencukupi
Penyelesaian
- Tingkatkan tekanan kimpalan, lanjutkan masa kimpalan atau tingkatkan output amplitud mengikut kesesuaian (laraskan hanya satu parameter pada satu masa dan rekodkan perbandingan)
- Periksa permukaan hon dan lekapan yang berfungsi; kerjakan semula atau gantikan yang haus dengan segera
- Optimumkan lekapan untuk menjamin kedudukan produk yang tepat dan tidak mengimbangi
- Keringkan resin plastik terlebih dahulu untuk menghilangkan kelembapan (untuk ABS/PC, bakar pada suhu 80–100°C selama 2–4 jam)
- Ubah suai struktur produk untuk membesarkan pengarah tenaga (ketinggian pengarah biasa ialah 0.5–0.8 mm, bergantung pada ketebalan dinding bahan)
2. Kimpalan berlebihan (Tanda terbakar, hangus)
Simptom
Jahitan kimpalan bertukar menjadi putih, kuning, atau hitam hangus; kilatan menjadi berat dan bahagiannya berubah bentuk; dalam kes yang teruk ia terbakar secara setempat. Paling kerap dilihat pada bahagian kecil, bahagian berdinding nipis atau produk dengan pengarah tenaga yang terlalu besar.
Punca-punca
- Masa, amplitud atau tekanan kimpalan yang berlebihan — input tenaga per unit luas melebihi had
- Masa kekal (tahan) ultrasonik terlalu lama; haba terus terkumpul tanpa tempat untuk hilang
- Ketebalan dinding produk pada bahagian nipis — ia tidak dapat menahan parameter piawai
Penyelesaian
- Kurangkan masa kimpalan, kurangkan amplitud dan rendahkan tekanan kimpalan
- Pendekkan masa tahan/tahan ultrasonik
- Kurangkan input tenaga keseluruhan untuk produk berdinding nipis; jika perlu, bekerjasama dengan jurutera struktur untuk mengoptimumkan ketebalan dinding
- Laraskan kedudukan sentuhan hon untuk mengelakkan tenaga daripada tertumpu pada titik lemah setempat
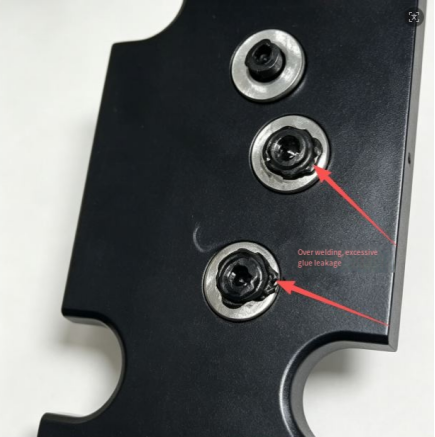
3. Kilatan dan Limpahan Berlebihan
Simptom
Satu cincin gerigi plastik berlebihan dihimpit keluar di kedua-dua belah jahitan kimpalan. Ia merosakkan penampilan dan perlu dipotong dengan tangan selepas itu, sekali gus menambah kos.
Punca-punca
- Tekanan kimpalan terlalu tinggi, atau kedalaman keruntuhan (lejang ke bawah) ditetapkan terlalu dalam
- Bahan ini mengalir dengan mudah, jadi plastik cair mudah diperah keluar
- Jurang padanan antara perumah atas dan bawah terlalu besar, memberikan "laluan melarikan diri" kepada cair.
- Permukaan sentuhan hon tidak rata, menghasilkan tekanan setempat yang berlebihan
Penyelesaian
- Kurangkan tekanan kimpalan dan kurangkan tetapan kedalaman keruntuhan
- Optimumkan pengacuan suntikan produk untuk mengetatkan jurang padanan perumah
- Servis dan kisar semula hon untuk memastikan permukaan sentuh rata
- Untuk plastik yang mengalir bebas (seperti PP), kurangkan amplitud untuk mengurangkan jumlah plastik cair yang terhimpit keluar
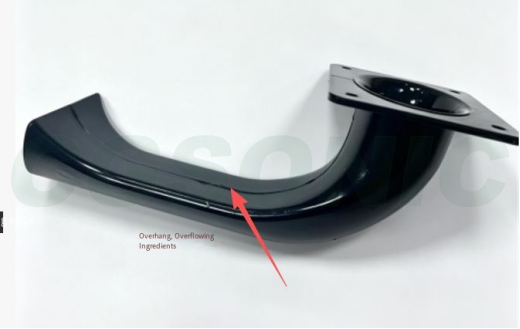
4. Pengubahan Bentuk dan Pembengkokan Produk
Simptom
Selepas kimpalan, perumah membengkok atau membonjol dan ciri-ciri snap berubah bentuk, menyebabkan pemasangan hilir terkeluar dari jajaran — kadangkala sehingga snap tidak lagi muat langsung.
Punca-punca
- Tekanan pengapit tinggi dengan tekanan haba tertumpu secara setempat
- Sokongan lekapan tidak mencukupi; kawasan bahagian yang tidak disokong runtuh di bawah tekanan
- Ketebalan dinding yang tidak sekata pada bahagian itu sendiri, menyebabkan pengecutan penyejukan yang tidak konsisten
- Tekanan yang dilepaskan sebelum masa penyejukan (tahan) mencukupi, sementara plastik belum lagi mengeras
Penyelesaian
- Kurangkan tekanan pengapit kimpalan
- Optimumkan lekapan/sarang untuk memberikan sokongan penuh kepada produk dan menghapuskan kawasan yang tidak disokong
- Tingkatkan keseragaman ketebalan dinding dalam reka bentuk produk sejauh mungkin
- Panjangkan masa pegangan/penyejukan; lepaskan tekanan dan buka alat hanya selepas plastik sejuk dan mengeras
5. Retakan dan Pembelahan
Simptom
Retakan muncul berhampiran jahitan kimpal, di bahagian dinding nipis, atau di sudut. Ia lebih biasa berlaku pada bahan rapuh (ABS, PC) — terutamanya PC.
Punca-punca
- Tenaga ultrasonik yang berlebihan; impak getaran frekuensi tinggi secara literalnya "menggoncang" bahan tersebut
- Hon menekan terus pada kawasan dinding nipis, menumpukan tekanan
- Tegasan dalaman yang tinggi pada bahagian yang dibentuk; haba kimpalan mencetuskan pembebasan tegasan
- Kepekatan tegasan pada sudut tajam bahagian
Penyelesaian
- Kurangkan amplitud dan jumlah tenaga kimpalan untuk mengurangkan impak
- Tukar kedudukan sentuhan hon untuk mengelakkan kawasan berdinding nipis
- Sembur bahagian yang dibentuk terlebih dahulu untuk melegakan tekanan dalaman
- Bulatkan sudut tajam dalam struktur produk untuk menghapuskan titik kepekatan tegasan
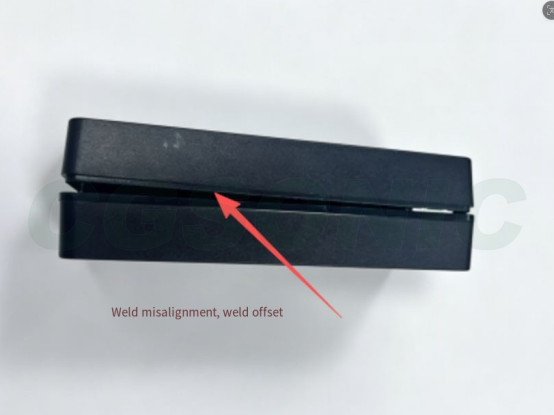
6. Ketidaksejajaran dan Ketidakpadanan Kimpalan
Simptom
Sambungan antara perumah atas dan bawah menunjukkan anak tangga yang besar dan ketinggian yang tidak rata — kecacatan kosmetik yang juga boleh menjejaskan pengedap dalam kes yang teruk.
Punca-punca
- Ketepatan kedudukan-lekapan yang lemah
- Jurang padanan yang besar dalam acuan suntikan produk
- Hon tidak dipasang secara menegak dan mempunyai ofset sisi
- Bahagian tersebut tertakluk kepada daya lateral semasa pengapitan
Penyelesaian
- Kalibrasi dan baik pulih lekapan kedudukan untuk meningkatkan ketepatan kedudukan
- Tingkatkan acuan suntikan untuk mengetatkan jurang padanan perumah
- Betulkan pemasangan hon untuk memastikan ketertegakkan dan menghapuskan ofset sisi
- Laraskan lekapan supaya bahagian tidak pernah dibebankan ke sisi semasa kimpalan
7. Lekukan dan Kemek (Tanda Tekanan Permukaan)
Simptom
Tanda atau kemek ditekan pada permukaan luar bahagian oleh hon, merosakkan penampilannya. Bagi bahagian kosmetik (alat kawalan jauh, panel pembesar suara, dll.), ini biasanya merupakan kecacatan yang membawa maut.
Punca-punca
- Tekanan kimpalan yang berlebihan
- Amplitud yang dihantar melalui permukaan kosmetik
- Kekerasan tanduk atau tekstur permukaan yang tidak sesuai
- Tiada sokongan di belakang bahagian itu, jadi ia tenggelam di bawah tekanan
Penyelesaian
- Kurangkan tekanan kimpalan
- Tambahkan filem penampan pelindung antara tanduk dan permukaan kosmetik; optimumkan tekstur permukaan tanduk
- Tambahkan sokongan belakang penuh dalam lekapan untuk mengelakkan bahagian daripada tenggelam di bawah tekanan
- Kurangkan amplitud untuk menghadkan getaran yang sampai ke permukaan kosmetik
8. Gelembung dan Keliangan
Simptom
Gelembung muncul di dalam jahitan kimpalan — kelihatan terus kepada mata kasar di bahagian lutsinar — mengurangkan kekuatan dan menjejaskan kedap.
Punca-punca
- Kelembapan tinggi dalam plastik; ia mengewap semasa kimpalan dan terperangkap dalam jahitan
- Gas di dalam bahan lebur tidak dapat keluar
- Kimpalan terlalu pantas; plastik cair menutup terlalu awal dan memerangkap udara
Penyelesaian
- Keringkan resin plastik sepenuhnya untuk menghilangkan kelembapan
- Perlahankan kelajuan kimpalan dengan sewajarnya untuk memberi masa kepada gas untuk keluar
- Laraskan parameter tekanan supaya leburan dimampatkan sepenuhnya dan gas dalaman dihimpit keluar dari jahitan
9. Pengedapan yang Lemah (Kebocoran Air dan Udara)
Simptom
Kekuatan tegangan boleh diterima, tetapi bahagian tersebut gagal dalam ujian kebocoran udara atau rendaman air. Biasa berlaku dalam perumah kalis air, sensor automotif, bahagian yang disejukkan cecair dan produk kritikal pengedap lain.
Punca-punca
- Kimpalan sejuk: gabungan tidak berterusan di beberapa tempat, meninggalkan jurang pada jahitan
- Minyak atau habuk pada permukaan penggabungan yang mencemari antara muka gabungan
- Pengarah tenaga yang rosak atau direka bentuk dengan buruk — tidak cukup cair untuk mengisi laluan pengedap
- Parameter kimpalan yang berubah-ubah; pelakuran berbeza dari bahagian ke bahagian
Penyelesaian
- Selesaikan masalah kimpalan sejuk terlebih dahulu (lihat Bahagian 1) dan perhalusi parameter kimpalan supaya jahitan bercantum secara berterusan di sekelilingnya.
- Bersihkan permukaan bahagian yang dijahit sebelum mengimpal untuk membuang minyak dan habuk
- Periksa pengarah tenaga; jika rosak, ubah suai struktur produk
- Stabilkan tekanan udara dan voltan peralatan untuk mengurangkan turun naik parameter, dan jalankan pemeriksaan titik ujian kebocoran pada talian.
10. Kualiti Kimpalan yang Tidak Selaras
Simptom
Dalam kelompok yang sama, beberapa bahagian dikimpal dengan baik dan yang lain dihasilkan melalui kimpalan sejuk; kadar kecacatan berubah secara meluas, dan parameter yang dimasukkan hari ini salah lagi esok.
Punca-punca
- Voltan kuasa bengkel yang berubah-ubah
- Tekanan udara termampat yang tidak stabil
- Haus tanduk dan hanyutan frekuensi resonan
- Variasi kelompok ke kelompok dalam bahagian yang dibentuk (kandungan lembapan, dimensi, tekanan dalaman)
- Pelepasan kedudukan lekapan yang tidak konsisten
Penyelesaian
- Pasangkan peralatan dengan penstabil voltan dan stabilkan tekanan bekalan udara
- Periksa resonans hon secara berkala; baiki atau gantikan hon yang haus dengan segera
- Kawal bahagian acuan yang masuk dan piawaikan proses pengacuan untuk mengurangkan variasi kelompok
- Baik pulih lekapan supaya setiap bahagian dipegang dengan jarak kedudukan yang sama
11. Bunyi Berdentum Selepas Kimpalan
Simptom
Bunyi gemerincing halus datang dari dalam bahagian yang telah siap apabila ia digoncang. Biasa berlaku dalam produk rongga tertutup (alat kawalan jauh, perumah sensor).
Punca-punca
- Serpihan plastik daripada kimpalan berlebihan yang tertinggal di dalam rongga
- Kilatan kilat terputus dan jatuh ke dalam produk
Penyelesaian
- Optimumkan parameter untuk mengelakkan kimpalan berlebihan dan memotong serpihan di puncanya
- Tingkatkan reka bentuk jahitan kimpalan supaya kilat tidak terputus ke dalam rongga
- Tambahkan langkah pembersihan tiupan udara selepas kimpalan untuk membersihkan serpihan daripada rongga
- Kawal kilat dan limpahan; tambah langkah pemangkasan jika perlu
Peta Jalan Penyelesaian Masalah Pantas
Apabila keabnormalan kimpalan timbul, jangan mula memutar parameter secara membuta tuli. Selesaikan masalah mengikut susunan di bawah — ia merangkumi 90% masalah:
① Pengeringan bahan → ② Kelegaan padanan produk → ③ Keadaan hon/lekapan → ④ Tiga parameter utama: tekanan, masa, amplitud
Mula-mula sahkan keadaan bahan (kelembapan, kelompok), kemudian periksa toleransi kesesuaian bahagian itu sendiri, kemudian periksa hon dan lekapan untuk haus atau ofset — dan kemudian barulah mula melaraskan parameter. Lakukannya dalam susunan terbalik dan anda biasanya akan menghabiskan masa menuju ke arah yang salah.
Soalan Lazim (FAQ)
S: Bagaimanakah saya membaiki kimpalan sejuk (kimpalan palsu) dalam kimpalan ultrasonik?
A: Periksa dahulu sama ada tiga parameter utama — tekanan, masa kimpalan dan amplitud — ditetapkan terlalu rendah; kemudian periksa sama ada hon/lekapan haus atau bahagiannya tidak sejajar. Plastik yang terlalu lembap juga menyebabkan kimpalan sejuk, jadi keringkan bahan sebelum mengimpal. Jika pengarah tenaga terlalu kecil, struktur produk mesti diubah untuk membesarkannya.
S: Mengapakah kimpalan ultrasonik bertukar menjadi putih atau terbakar?
A: Itu adalah kimpalan berlebihan yang klasik. Puncanya adalah masa kimpalan, amplitud atau tekanan yang berlebihan, atau kedudukan ultrasonik yang terlalu lama yang membolehkan haba terkumpul. Penyelesaiannya adalah dengan mengurangkan masa kimpalan, mengurangkan amplitud, menurunkan tekanan dan memendekkan masa penahanan. Produk berdinding nipis memerlukan penjagaan khusus dengan input tenaga.
S: Apa yang perlu saya lakukan jika bahagian tersebut berubah bentuk atau melengkung selepas kimpalan ultrasonik?
A: Kurangkan tekanan pengapit kimpalan dan optimumkan lekapan untuk memberikan sokongan penuh ke belakang pada bahagian tersebut; panjangkan masa pegangan/penyejukan dan lepaskan tekanan hanya selepas plastik sejuk dan mengeras. Ketebalan dinding yang tidak sekata pada bahagian itu sendiri juga memburukkan lagi ubah bentuk dan harus diperbaiki pada peringkat reka bentuk.
S: Apakah perbezaan antara ABS dan PC dalam kimpalan ultrasonik?
A: ABS ialah bahan amorfus dengan kebolehkimpalan ultrasonik yang sangat baik yang mudah terlakur. PC juga amorfus tetapi mempunyai takat lebur yang lebih tinggi dan kekakuan yang lebih tinggi, jadi ia memerlukan amplitud dan tenaga yang lebih tinggi; ia juga sensitif terhadap tekanan dalaman — penyepuhlindapan sebelum kimpalan disyorkan, jika tidak, retakan mudah muncul.
S: Bagaimanakah saya menyelesaikan masalah kimpalan ultrasonik yang tidak konsisten dan terpasang secara tidak tetap?
A: Selesaikan masalah dalam susunan ini: 1) turun naik voltan kuasa — pasang penstabil voltan; 2) sama ada tekanan bekalan udara stabil; 3) haus hon dan hanyutan resonans — periksa secara berkala; 4) variasi kelompok dalam bahagian yang dibentuk — piawaikan proses; 5) sama ada kelegaan kedudukan lekapan adalah konsisten.